2026-10-08
ความดันลูกกลิ้งเย็บตะเข็บที่แตกต่างกัน 0.02 มม. สามารถเปลี่ยนกระป๋องที่มีปริมาตร 500 cpm ให้มีอัตราการรั่วที่ 3 เปอร์เซ็นต์ นั่นคือความเป็นจริงเบื้องหลังวลีที่ว่าเครื่องทำกระป๋อง ไม่ใช่แค่หน่วยเดียว แต่เป็นสถานีการขึ้นรูป การเชื่อม การเคลือบ การคอ และการเย็บที่ต้องยึดพิกัดความเผื่อไว้ด้วยกัน ข้อสรุปเชิงปฏิบัตินั้นง่าย ก่อนเปรียบเทียบราคา ให้เปรียบเทียบช่วงเส้นผ่านศูนย์กลางกระป๋องที่กำหนดของเครื่องจักร หน้าต่างความหนาของแผ่นเหล็กเคลือบดีบุก การควบคุมคุณภาพตะเข็บ และวิธีการเปลี่ยนเทียบกับส่วนผสมผลิตภัณฑ์จริงของคุณ
บทความนี้จะอธิบายถึงสิ่งที่แต่ละขั้นตอนทำ การกำหนดค่าเครื่องใดที่ตรงกับเป้าหมายเอาต์พุต และจุดที่ผู้ซื้อมักสูญเสียเงินหลังการติดตั้ง
เครื่องทำกระป๋องครอบคลุมลำดับการทำงานที่เริ่มต้นด้วยขดลวดเหล็กวิลาดแบนและสิ้นสุดด้วยกระป๋องปิดผนึกที่ผ่านการทดสอบแล้ว แต่ละขั้นจะเพิ่มความอดทนซึ่งขั้นต่อไปจะต้องรับไว้ หากเส้นผ่านศูนย์กลางของตัวถังเบี่ยงเบนไป 0.05 มม. สถานีเย็บอาจยังคงปิดตะเข็บอยู่ แต่การทับซ้อนกันจะไม่สม่ำเสมอและความเสี่ยงในการรั่วก็เพิ่มขึ้น
ความเร็วที่กำหนดของเครื่องจะมีประโยชน์ก็ต่อเมื่ออุปกรณ์ต้นทางและปลายน้ำสามารถจับคู่ได้ ช่างเชื่อม 300 cpm ที่ป้อนช่างเย็บ 150 cpm จะสร้างปัญหาบัฟเฟอร์ ไม่ใช่การเพิ่มผลผลิต
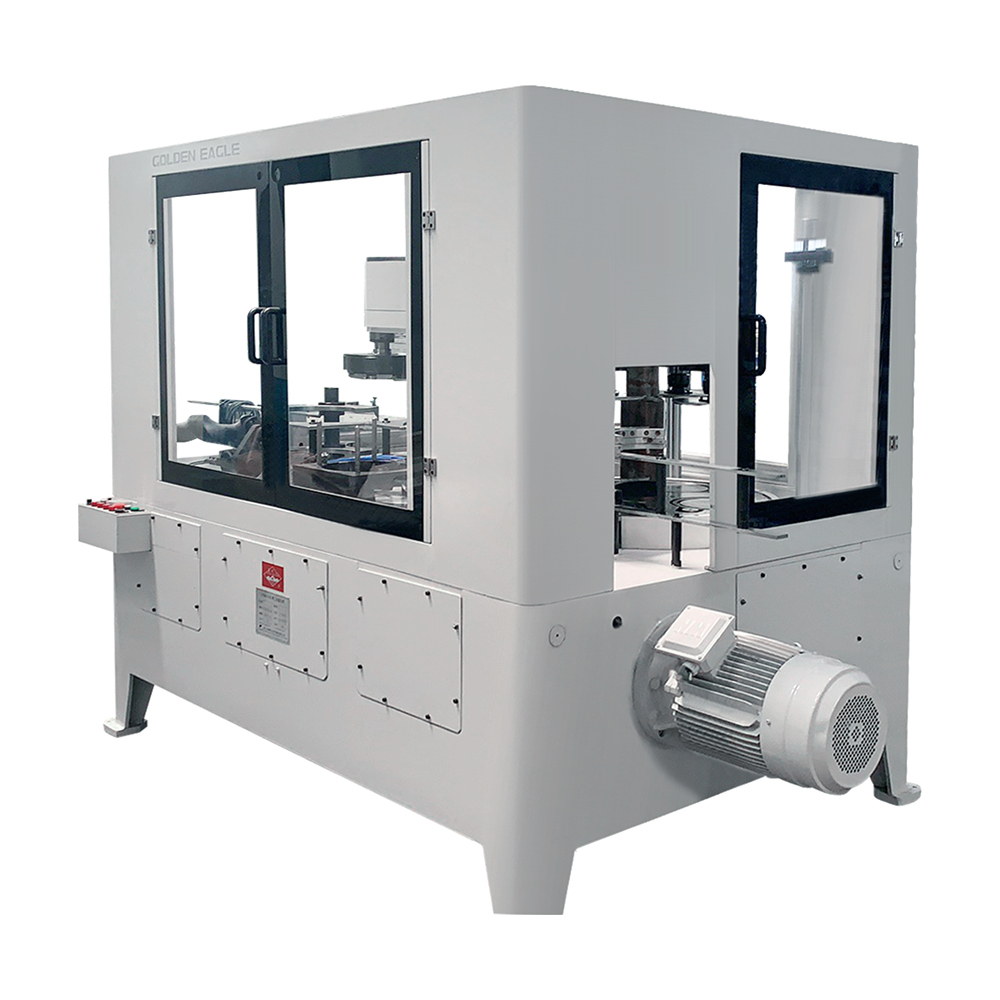
เครื่องจักรแบบสถานีเดียวจะดำเนินการครั้งละหนึ่งรายการ โดยปกติแล้วสำหรับกระป๋องที่มีปริมาณน้อยหรือกระป๋องที่มีขนาดไม่ปกติ เครื่องรวมสามสถานีรวมคอ การจับเจ่า และการเย็บเข้าด้วยกันในเฟรมเดียว ซึ่งช่วยลดพื้นที่บนพื้นและความเสียหายในการจัดการ เครื่องผสมผสานแบบสี่สถานีจะเพิ่มการประดับด้วยลูกปัดหรือขั้นจับเจ่าที่สอง และเป็นเรื่องปกติสำหรับกระป๋องเครื่องดื่มและอาหารด้วยความเร็วสูง
สำหรับการวางอาหารหรือเครื่องดื่ม เครื่องผสมอาหารแบบสามสถานีมักเป็นจุดเริ่มต้นที่ใช้งานได้จริง สามารถจับกระป๋องที่มีเส้นผ่านศูนย์กลางตั้งแต่ประมาณ 52 มม. ถึง 200 มม. และความเร็วตั้งแต่ 120 ถึง 300 cpm ขึ้นอยู่กับระบบขับเคลื่อนและเครื่องมือ
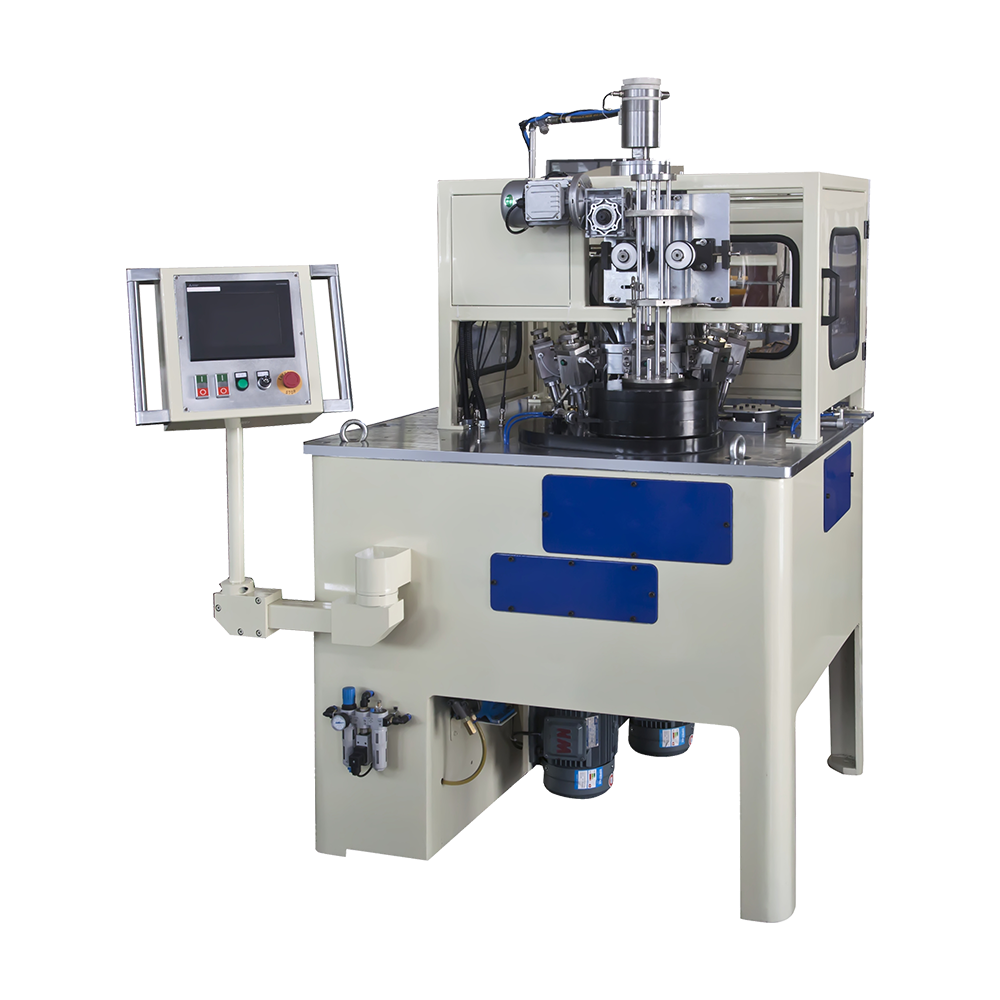
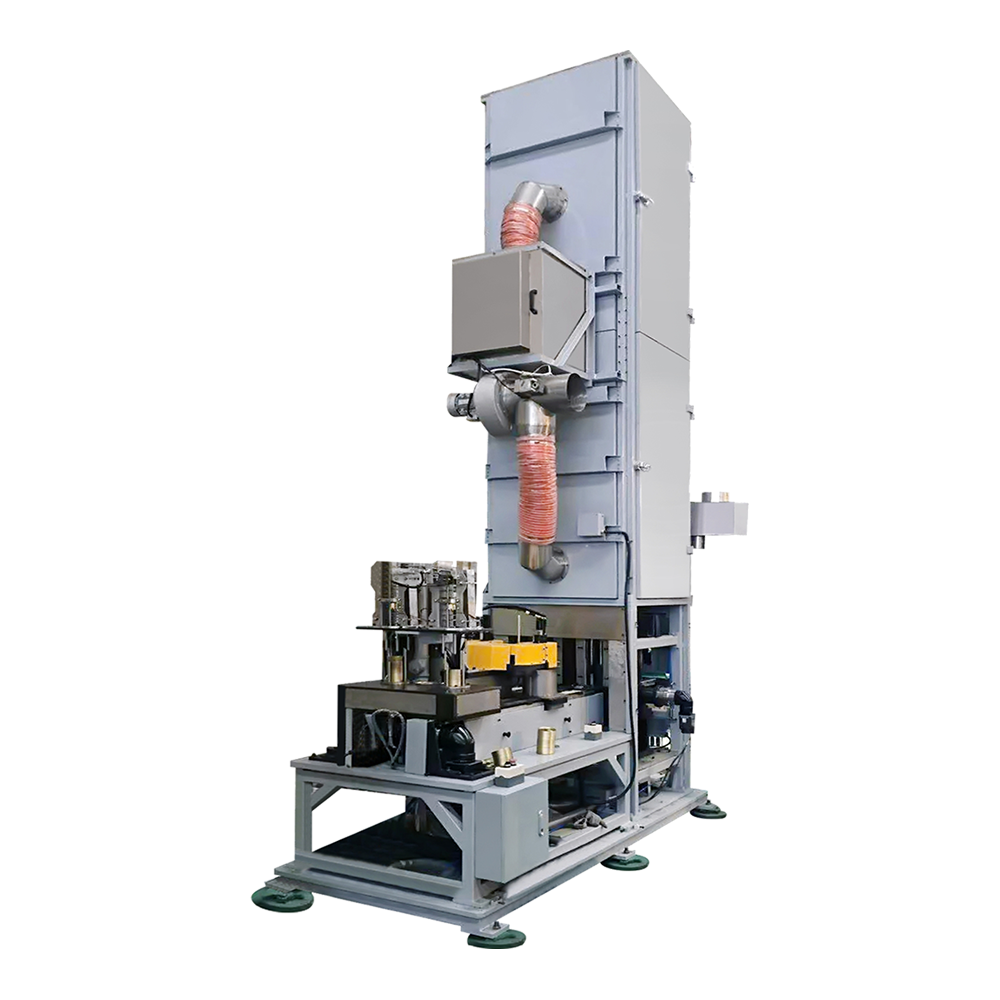
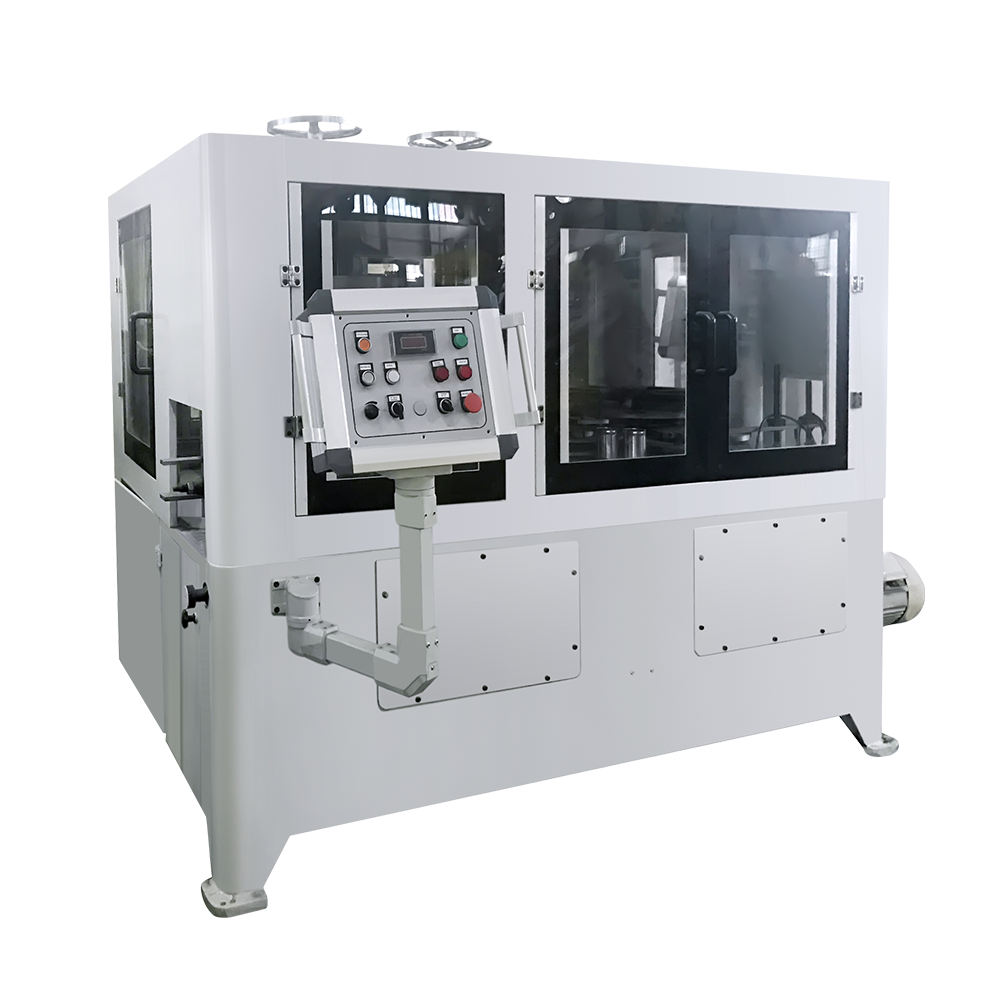 เครื่องทำชุดประดับด้วยลูกปัดคอจับเจ่าอัตโนมัติ อาหารและเครื่องดื่มสามารถจัดวางอุปกรณ์สำหรับการพันคอ การจับจับ และการร้อยลูกปัดอัตโนมัติ โดยมีการกำหนดค่าหัวและความเร็วได้หลายแบบสำหรับกระป๋องขนาดต่างๆ ดูผลิตภัณฑ์ →
เมื่อส่วนผสมผลิตภัณฑ์รวมถึงกระป๋องทรงสูงหรือต้องมีการประดับด้วยลูกปัดก่อนการเย็บ เครื่องผสมแบบสี่สถานีจะเพิ่มสถานีการขึ้นรูปพิเศษโดยไม่ต้องใช้เครื่องจักรเครื่องที่สอง นอกจากนี้ยังง่ายกว่าที่จะรักษาตะเข็บที่ทับซ้อนกันเมื่อความยาวลำตัวเปลี่ยนแปลงบ่อยครั้ง
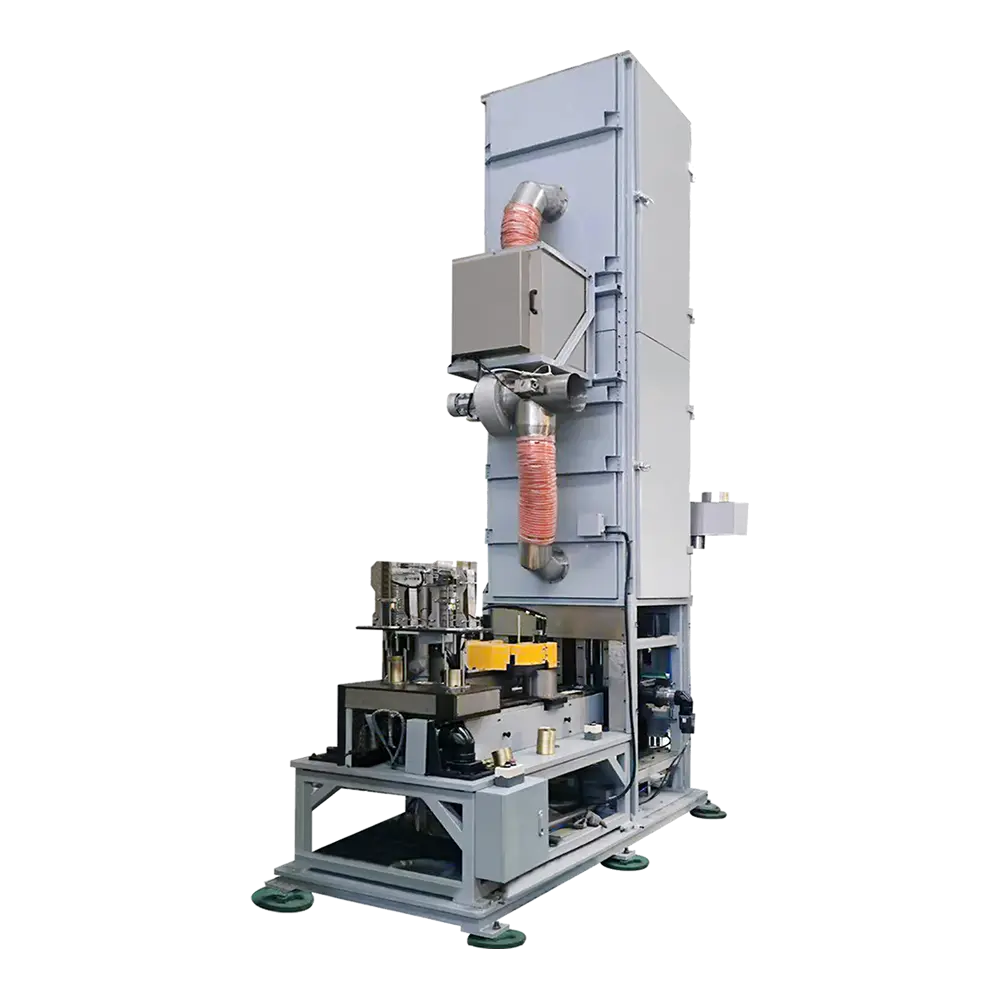
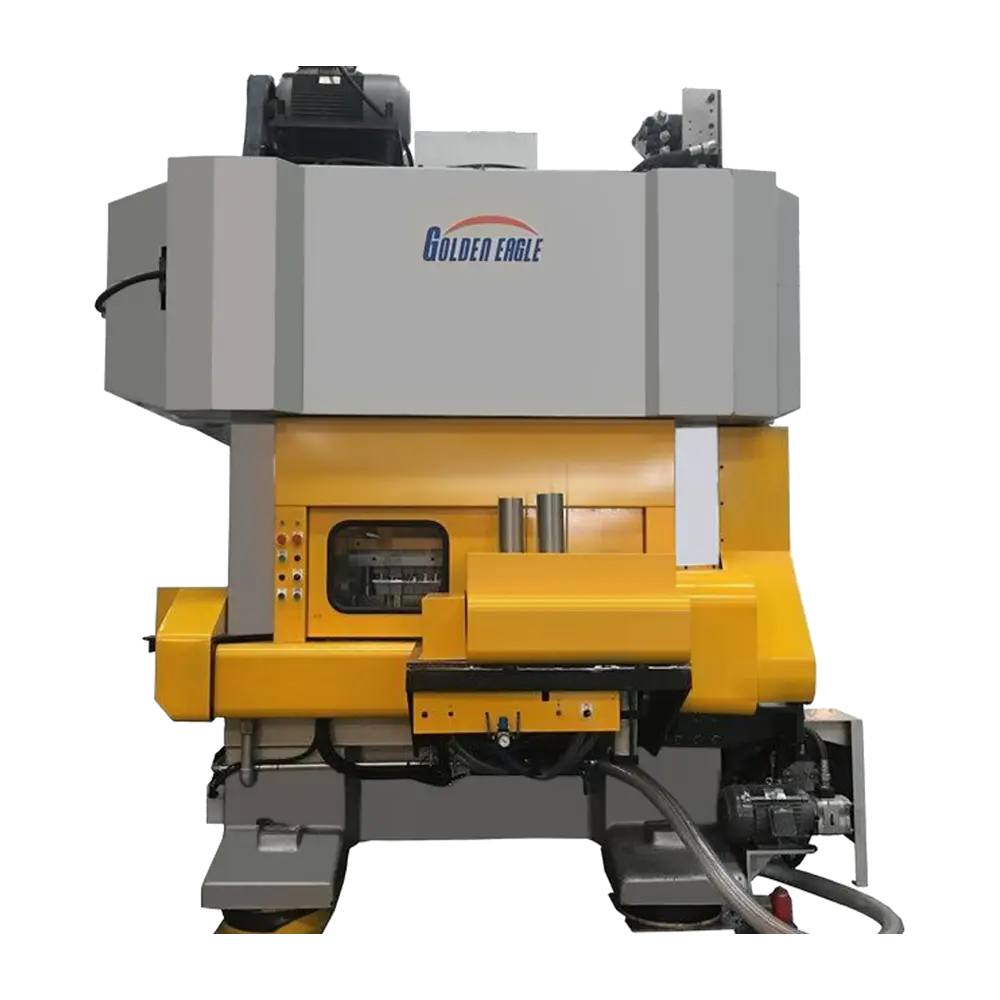
 เครื่องทำ Seaming Beading Necking Flanging สี่สถานี เพิ่มสถานีขึ้นรูปสำหรับกระป๋องทรงสูงหรือประดับด้วยลูกปัดก่อนที่จะเย็บ เพื่อช่วยรักษาตะเข็บที่ทับซ้อนกันเมื่อความยาวลำตัวเปลี่ยนไป ดูผลิตภัณฑ์ →
การเชื่อมเป็นอีกหน่วยที่สำคัญ เครื่องเชื่อมตัวถังอัตโนมัติขนาด 500 cpm ใช้อิเล็กโทรดลวดทองแดงและการควบคุมการทับซ้อนเพื่อสร้างตะเข็บด้านข้างที่สามารถทนต่อการเคลือบ การคอ และการเย็บโดยไม่แตกร้าว
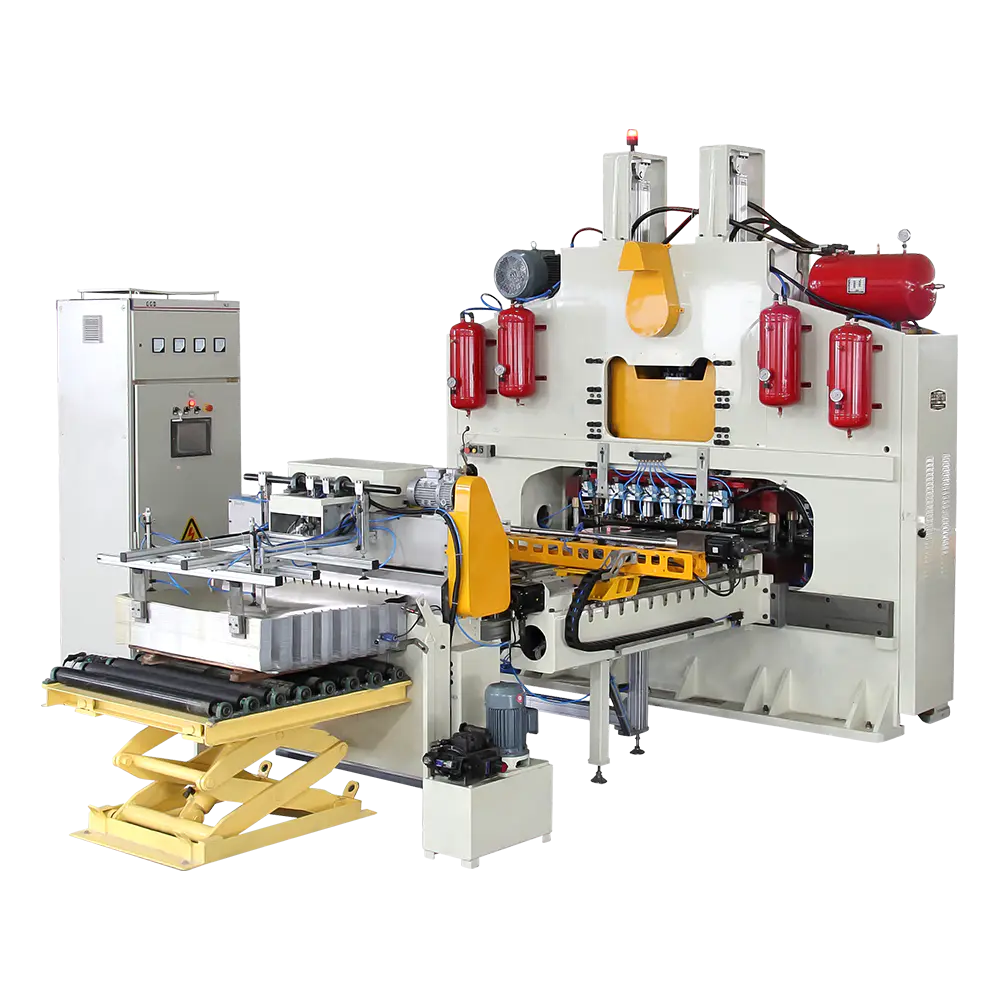
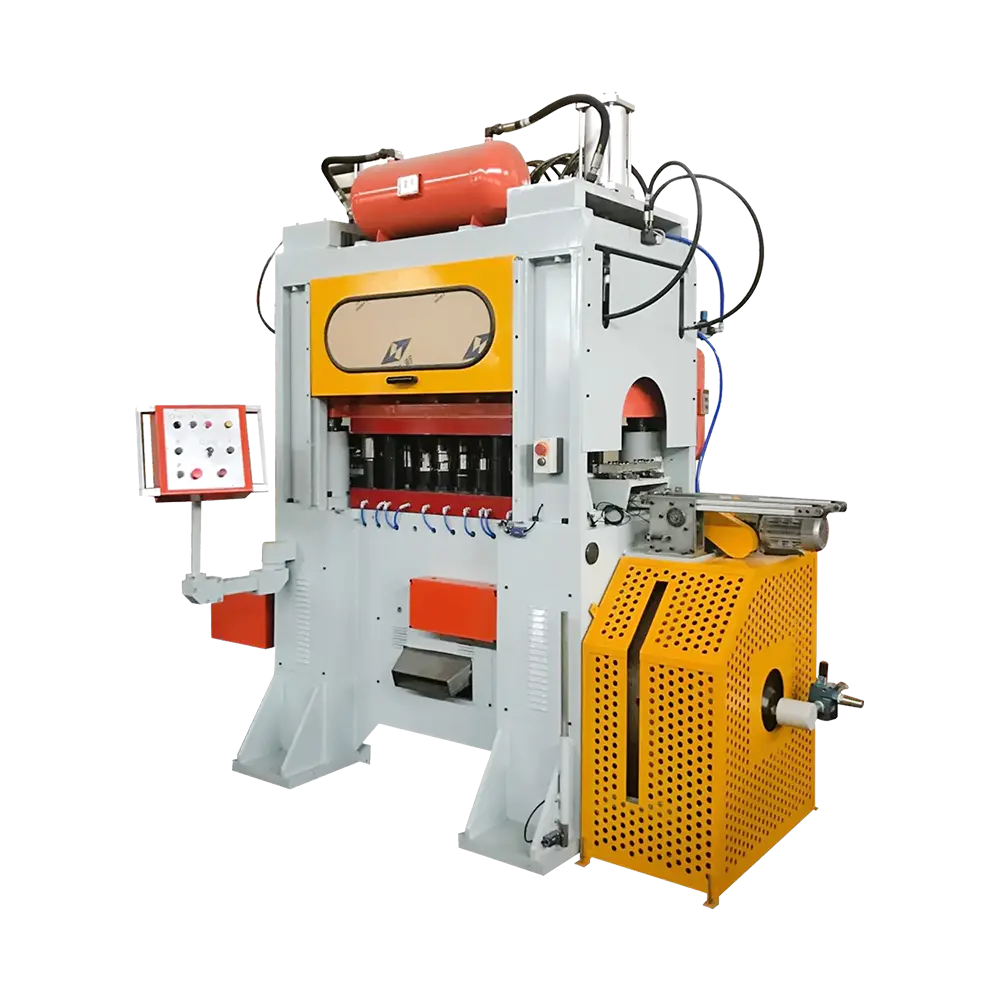
 GT10C-500 เครื่องเชื่อมกระป๋องอัตโนมัติสำหรับกระป๋องดีบุก เครื่องเชื่อมตะเข็บอัตโนมัติความเร็วสูงสำหรับตัวกระป๋อง ด้วยเอาต์พุต 500 cpm และอิเล็กโทรดลวดทองแดงสำหรับตะเข็บด้านข้างที่สม่ำเสมอ ดูผลิตภัณฑ์ →
ตารางด้านล่างเปรียบเทียบการกำหนดค่าทั่วไปสามแบบ ตัวเลขดังกล่าวเป็นเพียงตัวเลขบ่งชี้และควรได้รับการยืนยันโดยเทียบกับข้อมูลการทดสอบจริงของผู้ผลิตสำหรับขนาดกระป๋องและข้อกำหนดเฉพาะของแผ่นเหล็กวิลาดของคุณ
| พารามิเตอร์ | เส้นกึ่งอัตโนมัติ | เครื่องรวมอัตโนมัติ | สายความเร็วสูง |
|---|---|---|---|
| ความหนาของแผ่นเหล็กวิลาด | 0.20-0.38 มม | 0.15-0.35 มม | 0.14-0.30 มม |
| เส้นผ่านศูนย์กลางกระป๋อง | 52-180 มม | 52-200 มม | 52-300 มม |
| ความเร็วที่กำหนด | 30-60 ต่อนาที | 120-300 ต่อนาที | 300-600 ต่อนาที |
| เวลาเปลี่ยน | 2-4 ชม | 45-90 นาที | 60-120 นาที |
| เป้าหมายความทนทานต่อตะเข็บ | /- 0.05 มม | /- 0.03 มม | /- 0.02 มม |
| ตัวดำเนินการต่อกะ | 4-6 | 2-3 | 1-2 |
หน้าต่างเหล็กวิลาดแคบไม่ใช่ข้อบกพร่อง เส้นความเร็วสูงมักจะใช้แผ่นทินเนอร์ เนื่องจากสถานีขึ้นรูปและเชื่อมได้รับการออกแบบมาเพื่อควบคุมการยืดและการป้อนความร้อนได้แม่นยำยิ่งขึ้น ความเสี่ยงคือการซื้อสายการผลิตความเร็วสูงสำหรับส่วนผสมผลิตภัณฑ์ที่ต้องเปลี่ยนขนาดบ่อยครั้ง ส่งผลให้เสียเวลาในการเปลี่ยนและปรับแต่งเครื่องมือหลายชั่วโมง
ต้นทุนเงินทุนเป็นเพียงบรรทัดเดียวในสมการคืนทุน แรงงาน เวลาหยุดทำงานที่เปลี่ยน อายุการใช้งานของแม่พิมพ์สำรอง และอัตราของเสีย มักเป็นตัวกำหนดว่าสายการผลิตจะคืนทุนภายในสองปีหรือห้าปีหรือไม่ แผนภูมิด้านล่างแสดงโปรไฟล์ต้นทุนและแรงงานสัมพัทธ์สำหรับการกำหนดค่าสามแบบ
| การกำหนดค่า | เอาต์พุตทั่วไป | ต้นทุนทุนสัมพันธ์ | ต้นทุนแรงงานสัมพันธ์ |
|---|---|---|---|
| กึ่งอัตโนมัติ | 30-60 ต่อนาที | ||
| เครื่องรวมอัตโนมัติ | 120-300 ต่อนาที | ||
| สายความเร็วสูง | 300-600 ต่อนาที |
สายการผลิตกึ่งอัตโนมัติอาจมีค่าใช้จ่ายล่วงหน้าน้อยกว่า แต่ต้องใช้พนักงาน 4-6 คนต่อกะ และการเปลี่ยนงานอาจใช้เวลาครึ่งวัน สำหรับโรงงานที่ใช้กระป๋องตั้งแต่สามขนาดขึ้นไปต่อสัปดาห์ ต้นทุนค่าแรงและการหยุดทำงานอาจเกินราคาส่วนต่างภายใน 18 เดือน สายการผลิตความเร็วสูงจะจ่ายคืนก็ต่อเมื่อรายการสั่งซื้อรองรับการทำงานระยะยาวและการจ่ายแผ่นเหล็กวิลาดสม่ำเสมอ
ปัญหาหลังการติดตั้งส่วนใหญ่ไม่ได้เกิดจากเครื่องเสีย สาเหตุมาจากเครื่องมือที่ไม่ตรงกัน เกณฑ์การยอมรับที่ไม่ชัดเจน และอะไหล่ที่ขาดหายไป ก่อนลงนาม ให้ตรวจสอบประเด็นเหล่านี้:
หากต้องการทราบรายการตรวจสอบเชิงลึกเกี่ยวกับคุณสมบัติของเครื่องจักรที่ตรงกับส่วนผสมผลิตภัณฑ์ของคุณ โปรดดูคู่มือนี้ที่ การเลือกเครื่องทำกระป๋องที่เหมาะสม .
เครื่องทำกระป๋องเป็นเครื่องมือที่มีความแม่นยำ และเวลาทำงานขึ้นอยู่กับจังหวะการบำรุงรักษาง่ายๆ การตรวจสอบรายวันควรครอบคลุมถึงแรงกดของลูกกลิ้งเชื่อม การสึกหรอของอิเล็กโทรดการเชื่อม และจุดหล่อลื่น การตรวจสอบรายสัปดาห์ควรรวมถึงหัวฉีดเคลือบตะเข็บด้านข้าง พื้นผิวแม่พิมพ์คอ และความตึงของสายพานขับเคลื่อน
การเก็บชุดลูกกลิ้งสำหรับเย็บตะเข็บ ชุดอิเล็กโทรดสำหรับการเชื่อม และเซ็นเซอร์ที่สำคัญไว้ที่ไซต์งานสามารถลดการหยุดทำงานสองวันเหลือเพียงสองชั่วโมงในการเปลี่ยนแปลงได้
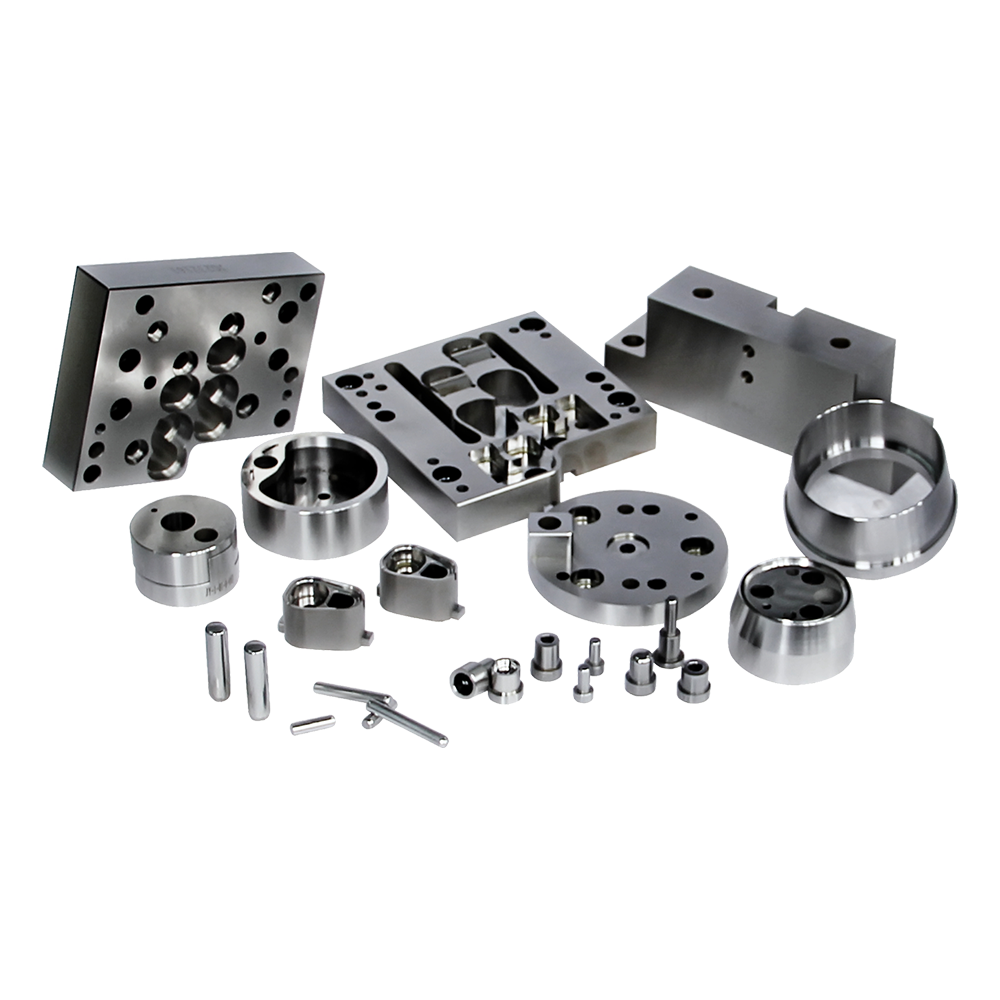
วิศวกรรมที่อยู่เบื้องหลังสายการผลิตที่เชื่อถือได้มาจากหลายปีของการสร้างและให้บริการเครื่องจักรตระกูลเดียวกัน Zhejiang Jingying Food Machinery ซึ่งตั้งอยู่ในเมืองโจวซาน ประเทศจีน ได้ผลิตกระป๋องสำหรับทำเครื่องจักรและแม่พิมพ์มาตั้งแต่ปี 1978 บริษัทรายงานพนักงานมากกว่า 350 คน เครื่องจักรที่ผลิตกระป๋องและเครื่องปลายทางมากกว่า 10,000 เครื่อง และการรับรอง ISO 9001 และ ISO 14001 หลักการออกแบบอ้างอิงถึง KRUPP, SOUDRONIC และ ALFONS-HAAR โดยมีการปรับเปลี่ยนตามประสบการณ์การผลิตของตัวเอง
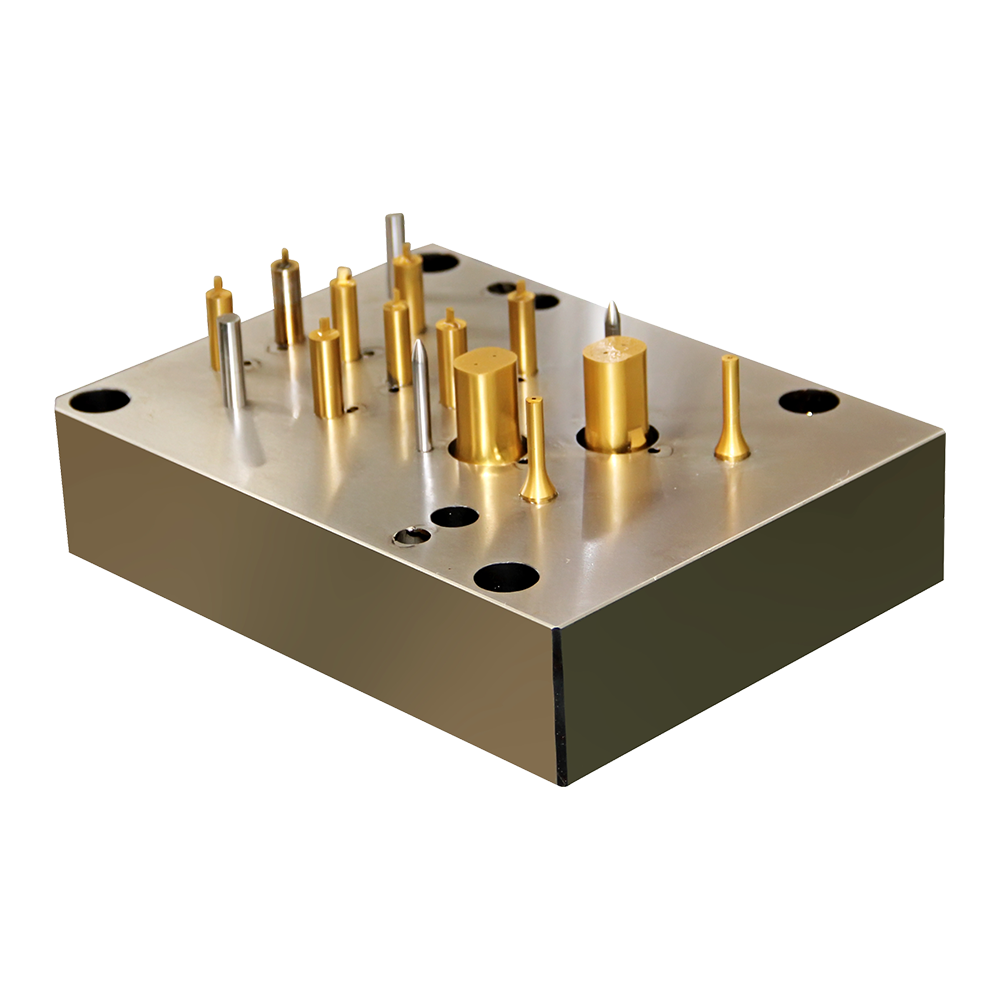
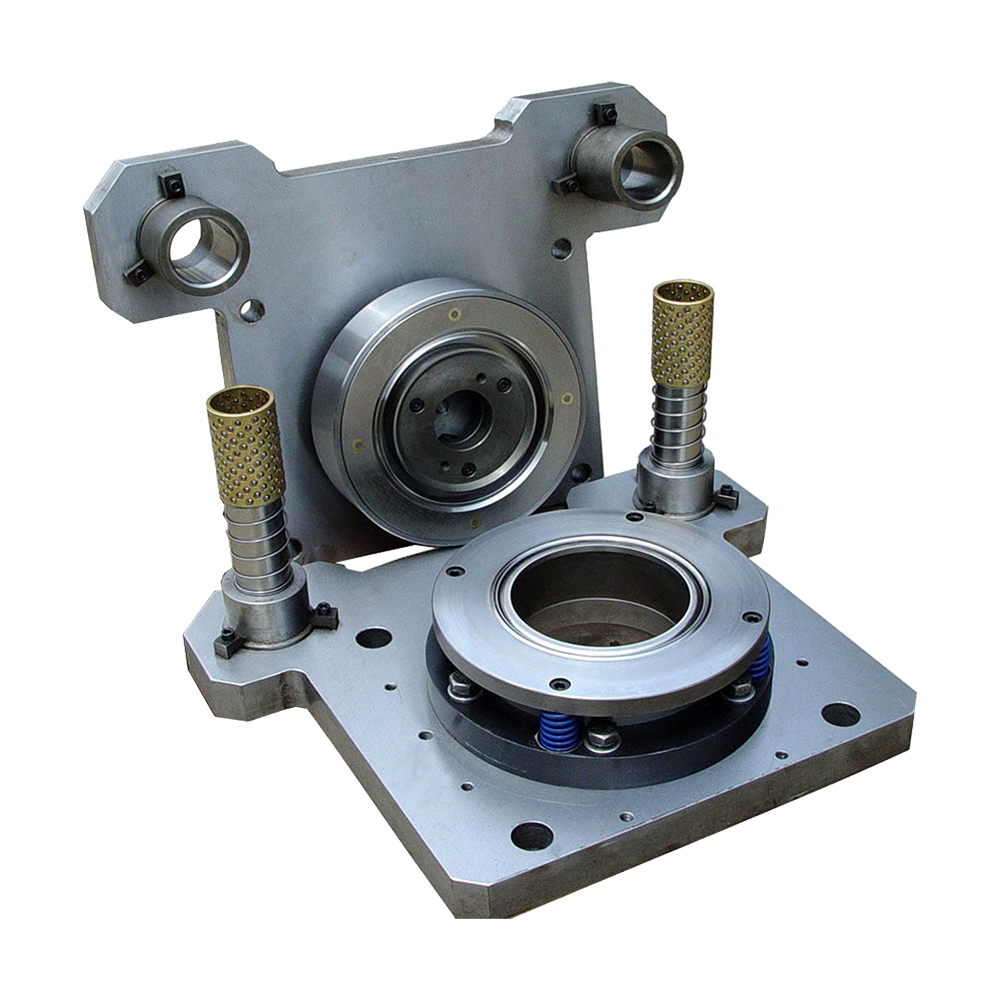
กลุ่มผลิตภัณฑ์ของ Jingying ครอบคลุมถึงสายการผลิตกระป๋องอาหารและเครื่องดื่ม เครื่องจักรกระป๋องนมผง อุปกรณ์กระป๋องสเปรย์ เครื่องจักรกระป๋องเคมี สายการผลิตฝาปิดท้าย ระบบปลายเปิดที่ใช้งานง่าย ช่างเชื่อม และแม่พิมพ์อัดขึ้นรูป บริษัทส่งออกไปยังยุโรป เอเชีย แอฟริกา อเมริกาเหนือ อเมริกาใต้ และโอเชียเนีย คุณสามารถตรวจสอบกลุ่มอุปกรณ์ทั้งหมดได้ที่ สถานที่ผลิตของจิงอิ๋ง ก่อนที่จะขอใบเสนอราคา
การซื้อเครื่องกระป๋องเป็นการตัดสินใจเกี่ยวกับกำลังการผลิต ไม่ใช่การซื้อจากแคตตาล็อก เริ่มต้นด้วยขนาดกระป๋องที่คุณจะผลิตในปีหน้า ความหนาของแผ่นเหล็กวิลาดที่คุณสามารถจัดหาได้อย่างน่าเชื่อถือ และเวลาการเปลี่ยนแปลงที่สมุดสั่งซื้อของคุณสามารถทนได้ จากนั้นจึงจับคู่ความเร็วที่กำหนด ความทนทานต่อตะเข็บ และแพ็คเกจเครื่องมือของเครื่องกับข้อเท็จจริงเหล่านั้น ราคาต่ำสุดต่อเครื่องมักไม่ค่อยมีราคาต่ำสุดต่อกระป๋อง
ผลิตภัณฑ์ที่เกี่ยวข้อง
ก่อตั้งขึ้นในปี 2521 บริษัท เป็นหนึ่งใน บริษัท ที่มีชื่อเสียงที่สุดในการผลิตเครื่องจักรที่มีชื่อเสียงทั้งในและต่างประเทศ
หมวดหมู่ผลิตภัณฑ์
ข้อมูลติดต่อ
Zhongshatou Shenjiamen Zhoushan Zhejiang China
+86-580-3056646